En av de vanligaste frågorna i vår tekniska linje är "Hur länge håller motorremmarna?" Det är också en av de smartaste frågorna en bilägare kan ställa. Motorremmar är billiga komponenter, men när de misslyckas vid fel ögonblick kan de...
LÄS MER


Drivremsverktyg är specialiserade verktyg för installation, justering, mätning och underhåll av drivremmar i bilar, motorcyklar, industrimaskiner, hushållsapparater och annan utrustning. Drivremmar...
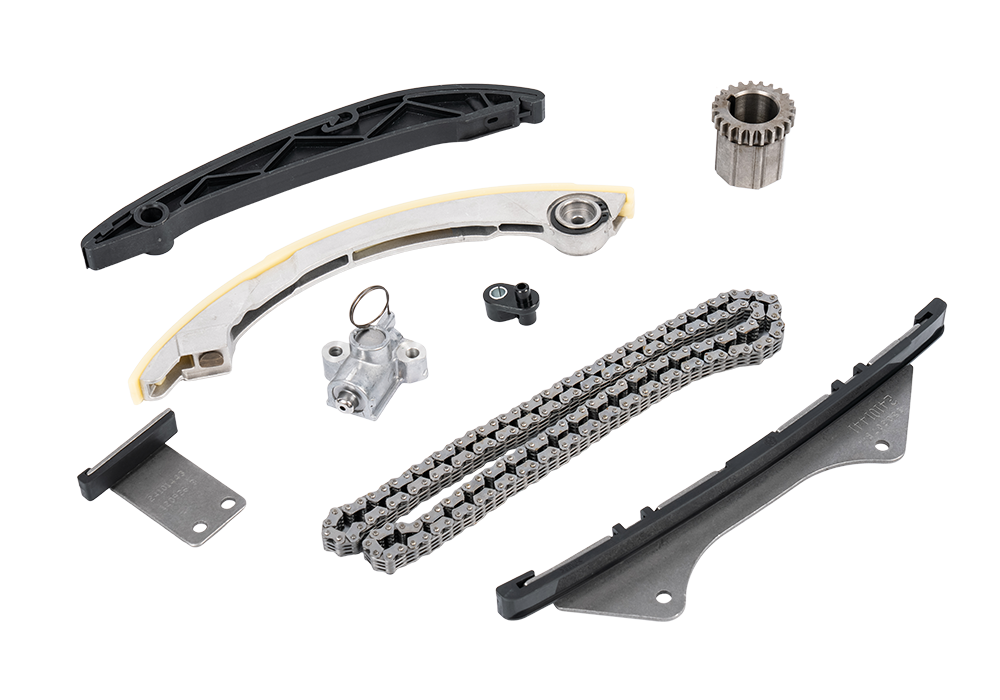
HERZ kamkedjor är tillverkade av importerat höghållfast stål, med kärnfördelar som lågt ljud, slitstyrka och hög hållfasthet.
Styrskenorna använder importerat högkvalitativt nylonharts som råmaterial, vilket gör dem mindre benägna att deformeras och smälta vid höga temperaturer, vilket resulterar i större slitstyrka och stabil prestanda. Vissa styrskenor är förstärkta med glasfiber för ännu högre hållfasthet, ger exakt styrning till OE-standardmått, minskar friktionen och förhindrar vibrationer och buller under kedjedrift. Spännaren är precisionsinkapslad i ett renrum och kontrollerar noggrant utstötningskraften och oljeläckagegapet. Dess unika anti-reverseringsfunktion ger systemet lämplig spänning och dämpning, säkerställer precision och hållbarhet och förhindrar effektivt att tand hoppar. Kedjehjulen använder avancerad teknik för bearbetning av järntand eller sintrat stål, med exakt kontroll av materialsammansättningsförhållanden för mer stabil prestanda.
En av de vanligaste frågorna i vår tekniska linje är "Hur länge håller motorremmarna?" Det är också en av de smartaste frågorna en bilägare kan ställa. Motorremmar är billiga komponenter, men när de misslyckas vid fel ögonblick kan de...
LÄS MEROm du frågar hur länge CVT-bälten håller, har du förmodligen märkt att svaren sträcker sig från "byt ut det varje säsong" till "det överlever maskinen." Båda kan vara sant, eftersom ett CVT-bältes livslängd beror mycket mer på hur det...
LÄS MEREn bullrig kamrem är inget frågetecken du ska försöka köra igenom. Det är en komponent som redan har börjat misslyckas, och varje mil du kör på den är en satsning mot ett motorfel du kanske inte har råd med. Om du frågar hu...
LÄS MEROm du någonsin har öppnat motorhuven och undrat hur en liten komponent håller hela motorn i perfekt rytm, är du inte ensam. Den kamremssträckare är den där tysta, hårt arbetande delen. På Herz har vi ägnat decennier åt att ...
LÄS MERMotortid är den grundläggande mekaniska synkroniseringen som dikterar förbränning. Kärnan i detta system är förhållandet mellan vevaxeln - som omvandlar kolvarnas linjära rörelse till rotationskraft - och kamaxeln, som styr öppningen och stängningen av insugnings- och avgasventilerna.
I en vanlig fyrtakts förbränningsmotor måste kamaxeln rotera med exakt halva hastigheten på vevaxeln (ett rotationsförhållande på 1:2). Om inriktningen mellan dessa två axlar avviker ens med några grader, blir ventiltiden desynkroniserad, vilket leder till försämrad motoreffektivitet, ökade utsläpp, effektförluster eller katastrofal intern kontakt i störningsmotorer.
Tidskedjan fungerar som den kraftiga mekaniska länken som upprätthåller denna 1:2 rotationssynkronisering. Till skillnad från kuggremmar av gummi är kedjor av metall inrymda i motorn, ständigt smorda av motorolja och utformade för att motstå höga driftstemperaturer, höga vridningsbelastningar och kontinuerlig dynamisk belastning.
Precision i dynamisk kraftöverföring kräver strikta tillverkningsstandarder och rigorösa tester. Som ett dotterbolag till Zhejiang Hexin Transmission System Co., Ltd. (grundat 1995), Ningbo Herz Technology Co., Ltd. arbetar från en produktionsbas som täcker över 40 000 kvadratmeter i Cidong Industrial Development Zone, Cixi City, Zhejiang-provinsen. Utrustat med tillverkningsutrustning i världsklass och precisionstestinstrument, tillverkar företaget kuggremmar för bilar, kuggremmar av gummi, poly-V-remmar, industriella kilremmar, PU-kuggremmar och relaterade transmissionskomponenter med en årlig kapacitet på 10 miljoner stycken. Driven av ett uppdrag att kontinuerligt tillhandahålla konkurrenskraftiga transmissionssystemprodukter och bidra till utvecklingen av kraftöverföringsteknologi, hålls tillverkningstoleranserna för timingkedjans komponenter till sub-millimeterprecision för att förhindra stigning och rotationsslirning.
När kamkedjan fungerar korrekt:
En tidskedja fungerar inte isolerat. Den förlitar sig på en sammankopplad sammansättning av precisionskomponenter för att bibehålla stabil spänning, minimera vibrationer och styra kedjans rörelse. Att endast byta ut en sliten kamkedja samtidigt som åldrade medföljande komponenter lämnas på plats är en vanlig orsak till för tidigt fel.
En komplett kamkedjesats består av fem kritiska tekniska komponenter:
Engineering Jämförelse: en komponent vs. komplett kit ersättning
| Parameter/metrisk | Enkelt byte av kamkedja | Komplett byte av kamkedja |
|---|---|---|
| Bär enhetlighet | Ojämn (Ny kedja går på slitna, räfflade kedjetänder) | Uniform (alla passande ytor matchar nollslitagetoleranser) |
| Systemets förväntade livslängd | Minskad med 40%–60% på grund av accelererad ingreppsfriktion | 100 % full designlivslängd återställd |
| Matchning av kedjor | Felmatchning mot slitna växelprofiler, orsakar vibrationer | Exakt mekanisk stigning |
| Spänningsstabilitet | Äventyras om hydrauliska spännartätningar eller backventiler är slitna | Helt återställd oljetryckshållning och dämpningskraft |
| Risk för att kedjan hoppar (hoppad timing) | Måttlig till hög | Minimal / Noll under standardserviceintervall |
| Arbetskostnadseffektivitet | Låg (kräver upprepad rivningsarbete om gammal spännare/guide går sönder senare) | Hög (enkel demontering täcker alla slitagekänsliga delar) |
Förbränningsmotorkonstruktioner förlitar sig på två primära metoder för att synkronisera rotation av kamaxel och vevaxel: metalliska kamkedjor och kuggremmar av syntetiskt gummi. Även om båda utför exakt samma kinetiska funktion, skiljer sig deras materialsammansättning, strukturella beteende och operativa egenskaper avsevärt.
En kamkedja är konstruerad av värmebehandlade länkar, stift och bussningar av legerat stål som är konfigurerade till antingen rullkedja eller inverterade kedjelayouter (tysta). Helt inrymt i motorblocket och frontkåpan fungerar den i ett kontinuerligt bad av motorolja, vilket ger både kylning och hydrodynamisk smörjning över alla ledade leder.
Däremot är en traditionell kamrem gjuten av hydrerad nitrilbutadiengummi (HNBR) eller etylenpropylendienmonomer (EPDM) elastomerer, förstärkta invändigt med höghållfasta glasfiber- eller aramidkord. Kamremmarna fungerar utvändigt eller under lätta skyddskåpor och löper torrt över släta och tandade remskivor.
Ur ett strukturellt livslängdsperspektiv erbjuder metallkamkedjor överlägsen mekanisk utmattningsuthållighet:
Moderna turboladdade motorer med hög effekt producerar förhöjda vevhustemperaturer och snabb vridmomentmodulering. Kamkedjor bibehåller dimensionsstabilitet över extrema termiska spektrum (från -40°C vinterkyla till ihållande interna driftstemperaturer över 140°C). Metalliska kedjelänkar eliminerar risken för tandklippning – ett felläge där högt transient vridmoment remsar bort gummitänderna från en kamremmen.
För att uppnå hög driftsäkerhet över både flexibla och stela fordonstransmissionssystem krävs avancerad materialvetenskap och stränga tillverkningskontroller. Uppbackad av den omfattande FoU-stiftelsen för dess moderbolag, Zhejiang Hexin Transmission System Co., Ltd., Ningbo Herz Technology Co., Ltd. tillämpar precisionstestning och automatiserade produktionsstandarder över sina kraftöverföringslinjer. Företaget drivs av en 40 000 kvadratmeter stor produktionsbas i Cidong Industrial Development Zone, Cixi City, Zhejiang-provinsen, och tillverkar kuggremmar för bilar, kuggremmar av gummi, poly-V-remmar, industriella kilremmar och specialiserade transmissionskomponenter. Genom att utnyttja högprecisionstillverkningsutrustning är kraftöverföringssystem konstruerade för att motstå termisk böjning, dynamisk utmattning och mekanisk skjuvning.
Att utvärdera den totala ägandekostnaden (TCO) avslöjar en distinkt ekonomisk kompromiss mellan de två drivmekanismerna:
Jämförelse av tekniska parametrar: kuggkedja vs kuggremssystem
| Teknisk parameter/funktion | Kamkedja System | Kamremssystem |
|---|---|---|
| Primärt materialkonstruktion | Legerat stål (krom-mangan / legerat stål) | HNBR / EPDM elastomer med glasfiber eller aramidsnöre |
| Verksamhetsmiljö | Internt (motoroljebad / trycksmörjning) | Externt (torrt fack eller förseglat våtbälte) |
| Design livslängd | 150 000 – 200 000 miles (motorlivstidsdesign) | 60 000 – 100 000 miles (Schemalagd slitage) |
| Dragbelastningshållfasthet | Hög (>15 kN – 25 kN slutlig draghållfasthet) | Måttlig (beroende på intern sladdtäthet) |
| Kontinuerlig temperaturgräns | Upp till 150°C (302°F) inuti vevhuset | 100°C – 120°C (212°F – 248°F) omgivande torr värme |
| Primärt felläge | Delningsförlängning (stretch), buller, slitage på styrskenorna | Gummisprickor, tandklippning, dragknäppning |
| Buller och vibrationer (NVH) | Måttlig (undertryckt via sammansatta styrskenor) | Mycket låg (tyst tand i ingrepp på kompositremskivor) |
| Underhållspåverkan | Beroende på motoroljans renhet och oljetryck | Obligatoriskt periodiskt byte av rem och spännare |
Eftersom en kamkedja fungerar innesluten inuti motorn, kräver visuell inspektion delvis motoravstängning. Följaktligen fungerar mekaniska diagnostiska signaler och elektroniska varningssignaler som de primära indikatorerna på att en tidskedjesats närmar sig mekaniskt fel. Att identifiera dessa symtom tidigt förhindrar att små toleranser utvecklas till katastrofala motorskador.
------------------------------------------------------------------------------- | PROGRESSION AV TIDSKEDJEFEL | ------------------------------------------------------------------------------- | STEG 1: Slitage av stift & stigning --> Lätt metallisk skallra (kallstart) || STEG 2: Hydraulisk spännare defekt --> Ihållande tomgångsljud & CEL-kod || STEG 3: Fel på styrskenan / slagg --> ojämn tomgång, feltändningar och oljeskräp || STEG 4: Timing av tandhopp/snäpp --> Ventil-till-kolv-påverkan (dödlig) | -------------------------------------------------------------------------------
En av de tidigaste hörbara indikatorerna på försämring av timingkedjan är ett distinkt metalliskt skramlande eller prat som kommer från motorns frontkåpa.
Moderna motorer övervakar rotationssynkronisering med högprecisionssensorer för vevaxelposition (CKP) och kamaxelposition (CMP). När den elektroniska styrenheten (ECU) upptäcker en fasavvikelse mellan kamaxelrotation och vevaxelvinkel som överskrider förinställda tröskelgränser (vanligtvis 3° till 6° ur fas), tänder den Check Engine Light och loggar specifika diagnostiska felkoder (DTC).
Vanliga felkoder som indikerar problem med tidkedjesynkronisering inkluderar:
När en kamkedja förlängs – vanligen kallad "kedjesträckning" – ökar det faktiska fysiska avståndet mellan individuella kedjestift på grund av mikroslitage på inre stift- och bussningskontaktytor.
Denna stigningsförlängning orsakar fördröjd drift av insugnings- och avgasventilen i förhållande till kolvens rörelse:
För att minimera stigningsförlängning och förhindra slitage-inducerad timingdrift, Ningbo Herz Technology Co., Ltd. upprätthåller strikt metallurgisk värmebehandling och dimensionstestning över sina transmissionstillverkningslinjer. Verksamhet som ett dotterbolag till Zhejiang Hexin Transmission System Co., Ltd. (grundat 1995) inom en 40 000 kvadratmeter stor anläggning i Cixi City, Zhejiang-provinsen, tillämpar företaget rigorösa kvalitetskontrollprotokoll för att säkerställa hög draghållfasthet och anti-sträckhållbarhet över sina fordonsprodukter och transmissionsremmar.
När kamkedjans slack ökar kommer den lösa kedjan fysiskt i kontakt med de inre aluminiumytorna på kamkåpan eller stålmonteringsfästen. Denna slipande kontakt slipar bort fina metalliska partiklar från motorhuset.
Under rutinmässiga oljebyten indikerar det att du hittar fint metalldamm, metallglans eller små plastfragment i oljetråget eller oljefilterhuset avancerat fel:
Jämförelse av diagnostiska parametrar och felsymptom
| Misslyckande Symtom | Primär mekanisk orsak | Sensor/signalutgång | Skadans svårighetsgrad |
|---|---|---|---|
| Kallstart metallisk skallra (1–3 sek) | Hydraulisk spännare tryckavtappning / mindre slak kedja | Ingen eller tillfällig korrelationsfluktuation | Låg – Måttlig (Tidig indikator; inspektera spännaren) |
| Ihållande tomgångsljud | Förlängning av kedjans stigning förbi sträckarens slaggräns; slitet styransikte | Intermittenta P0011 / P0016-koder | Hög (Omedelbar inspektion krävs) |
| Kontrollera motorljus (CEL) | Kamaxel/vevaxel fasförskjutning som överskrider 3°–6° korrelationsgräns | Diagnostiska koder: P0016, P0017, P0011 | Hög (Systemet saknar tröskelvärde för timingsynkronisering) |
| Motorfel och effektbortfall | Fördröjd ventiltid som påverkar cylindertryck och bränsleförbränning | Koder: P0300, P0301–P0308 | Kritisk (Risk för att oförbränt bränsle förstör katalysatorn) |
| Plast/metallfragment i oljetråg | Desintegrerad styrskena i polyamid; kedjekontaktkåpa | Minskat oljetryck på grund av igensättning av pickupskärmen | Svår (Risk för total oljesvält och omedelbar motorlåsning) |
En kedjedrift är en sammankopplad mekanisk slinga. När en komponent i transmissionskåpan utsätts för dimensionellt slitage, utsätter det ojämna dynamiska belastningar på varje intilliggande komponent. Att försöka reparera en bit - som att installera en ny kedja över gamla kedjehjul eller behålla en hydraulisk spännare med långa körsträcka - stör den systemiska jämvikten och påskyndar mekaniska fel.
------------------------------------------------------------------------------- | MATRIX FÖR CASCADING COMPONENT FAIL | ------------------------------------------------------------------------------- | Sliten spännare --> Minskad kedjespänning --> Kedjepiska & Vibration || Kedjepiska --> Slagbelastningar på styrningar --> Styrbrott och skräp i olja || Ledskräp --> Tilltäppta oljepassager --> Spännare Oil Starvation || Lös kedja --> Punktladdning --> Tandkrokning på kedjehjul | -------------------------------------------------------------------------------
Den hydrauliska spännaren är beroende av trycksatt motorolja som leds genom en fin oljedoseringsstråle, kombinerat med en inre returfjäder och en envägsbackventilenhet. Den upprätthåller en konstant dämpande kraft mot spännarmen och absorberar högfrekventa rotationsspikar från kamaxellober.
Med tiden kompromissar tre distinkta slitmekanismer spännarens funktion:
Styrskenor och spännarmar har komposit slitytor (typiskt glasfiberarmerad polyamid PA66) monterade på gjutna aluminium eller stansade stålunderlag. Kontinuerlig exponering för högtemperaturmotorolja och friktion försämrar gradvis polymerstrukturen:
För att uppnå fullständig mekanisk harmoni mellan transmissionens drivkomponenter krävs stränga materialval och tillverkningsstandarder på systemnivå. Verksamhet från en 40 000 kvadratmeter stor anläggning i Cidong Industrial Development Zone, Cixi City, Zhejiang-provinsen, Ningbo Herz Technology Co., Ltd. – ett dotterbolag till Zhejiang Hexin Transmission System Co., Ltd. (grundat 1995) – utnyttjar tillverkningsutrustning och testinstrument i världsklass för att konstruera precisionstransmissionskomponenter. Med en årlig kapacitet på 10 miljoner stycken som spänner över kuggremmar för fordon, kuggremmar av gummi, poly-V-remmar, industriella kilremmar och specialiserade transmissionssystem, prioriterar företaget matchade toleransgränser för alla drivkomponenter för att eliminera lokala spänningskoncentrationer och förlänga systemets totala livslängd.
Att komma åt en motors kamkedja är en arbetsintensiv procedur som kräver borttagning av motortillbehör, främre motorfästen, ventilkåpor, harmoniska balanserare och det förseglade främre transmissionskåpan.
Inom bilreparationsekonomi står butiksarbete för 70 % till 85 % av den totala reparationskostnaden för en tidtagningssystemtjänst. Att endast byta ut en enskild komponent (som en sträckt kedja) samtidigt som en åldrad spännare eller sliten styrskena lämnas på plats skapar hög ekonomisk exponering: om den outbytta spännaren misslyckas 10 000 miles senare måste motorn genomgå exakt samma flera timmars demontering, vilket fördubblar de totala underhållskostnaderna.
Teknisk påverkan: partiell reparation jämfört med komplett byte av sats
| Teknisk parameter | Partiell reparation (endast kedja) | Komplett satsbyte |
|---|---|---|
| Sprocket-to-Chain Pitch Match | Felaktiga (gamla krokade tänder stressar nya stift) | Perfekt matchad (100 % nominell tonhöjdsjustering) |
| Hydraulisk tryckhållning | Oförändrat (risk för tryckavfall) | Återställd (ny intern backventil och tätningar) |
| Styrskenas strukturella integritet | Komprometterad (skör polymer riskerar att spricka) | Helt återställd (höghållfast kompositmaterial) |
| Systemisk slitageacceleration | Upp till 300 % snabbare kedjaslitage på slitna kedjehjul | Standard nominellt slitage under hela livslängden |
| Kostnadseffektivitet mellan arbetskraft och delar | Dålig (Hög risk för sekundärt nedbrytande förlossning) | Optimal (Enkel arbetsavgift täcker alla slitageartiklar) |
| Risk för katastrofalt timinghopp | Måttlig till hög | Minimal / Noll |
Att välja en kamkedjesats kräver exakt anpassning till motorspecifikationer, metallurgiska standarder och driftskrav. Eftersom förbränningsmotorer arbetar under snäva mekaniska toleranser, kan installation av en felaktigt konfigurerad eller understandard timingsats leda till omedelbar mekanisk störning eller accelererat slitage.
------------------------------------------------------------------------------- | VAL AV TIDSKEDJE FLÖDESSCHEMA | ------------------------------------------------------------------------------- | STEG 1: Verifiera motorns VIN- och OE-artikelnummer (matchar VVT / Non-VVT-specifikationer) || │ || STEG 2: Inspektera metallurgi och värmebehandling (kulblandning och försträckning) || │ || STEG 3: Utvärdera styrskenans komposit- och hydrauliska spännares byggkvalitet || │ || STEG 4: Välj serviceklass (standard OE Spec vs. Heavy-Duty Performance) | -------------------------------------------------------------------------------
Fordonstillverkare uppdaterar ofta motorkonstruktioner inom samma fordonsgeneration. En enskild motorfamilj kan ha variationer i timingkedjans stigning, antalet kedjetänder eller monteringsplatser för styrskenor beroende på årsmodell, slagvolym eller närvaro av ställdon med variabel ventiltid (VVT).
För att säkerställa exakt mekanisk kompatibilitet:
Livslängden för en kamkedjesats beror direkt på dess metallurgiska egenskaper och tillverkningsprecision. Högkvalitativa kedjor genomgår specialiserade värmebehandlingar och mekanisk konditionering under produktionen för att maximera utmattningsmotståndet:
Att upprätthålla dessa tillverkningsstandarder kräver omfattande teknisk infrastruktur. Uppbackad av den mångåriga tekniska grunden för dess moderbolag, Zhejiang Hexin Transmission System Co., Ltd. (grundat 1995), Ningbo Herz Technology Co., Ltd. använder produktionsutrustning i världsklass och precisionstestinstrument över sin 40 000 kvadratmeter stora anläggning i Cidong Industrial Development Zone, Cixi City, Zhejiang-provinsen. Företaget producerar en årlig kapacitet på 10 miljoner stycken över kuggremmar, gummikuggremmar, poly-V-remmar och specialiserade kraftöverföringskomponenter, och företaget tillämpar rigorösa kvalitetssäkringsprocesser för att garantera dimensionsnoggrannhet, hög dragkapacitet och pålitlig utmattningshållfasthet i krävande mekaniska drivtillämpningar.
Beroende på fordonets operativa krav faller urvalet i allmänhet in i två tekniska kategorier:
Specifikationsjämförelse: Standard OE-Spec vs. Heavy-Duty Timing Kit
| Teknisk specifikation | Standard OE-Spec Replacement | Heavy-Duty/uppgraderat kit |
|---|---|---|
| Primärt kedjematerial | Standardlegerat stål (Cr-Mn stål) | Premium högkromlegerat stål |
| Pin Ytbehandling | Gasnitrering / standardhöljehärdning | Vanadin / kromkarbid diffusionsbeläggning |
| Process för motståndskraft mot utmattning | Standard länkstämpling & värmebehandling | Kulputsade länkplattor och provbelastad montering |
| Styrskenas stödstruktur | Stämplat stål / Förstärkt PA66 | Gjuten aluminium / förstärkt tung vägg PA66 |
| Dragbelastningsvärde | 100 % av OEM Baseline Rating (~15–18 kN) | 120 % – 140 % av OEM Baseline Rating (>22 kN) |
| Målapplikation | Aktiepassagerarfordon och stadskörning | Turboladdade motorer, bogsering, tung kommersiell användning |
Korrekt installationsteknik och rutinmässigt motoroljeunderhåll avgör direkt om en nyinstallerad kamkedjesats uppnår sin fulla tekniska livslängd. Eftersom timingdrivsystem arbetar under höga dynamiska belastningar och strikta rotationstoleranser, kan små fel under monteringen leda till allvarliga mekaniska motorskador.
------------------------------------------------------------------------------- | KRITISK INSTALLATIONSSEKVENS | ------------------------------------------------------------------------------- | STEG 1: Ställ in motorn på Top Dead Center (TDC) på cylinder 1 || STEG 2: Rikta in kamaxel- och vevaxeltidsmärken med kedjestyrningslänkar || STEG 3: Installera kompositstyrskenor och momentmonteringsbultar till OEM-specifikation || STEG 4: Montera hydraulisk spännare & frigör låsstift || STEG 5: Vrid vevaxeln 720° manuellt (2 hela varv) för att bekräfta inriktningen | -------------------------------------------------------------------------------
Eftersom hydrauliska spännare förlitar sig på trycksatta oljematningsledningar med små inre öppningar (ofta under 1,0 mm i diameter), är oljans renhet den enskilt mest kritiska faktorn för kamkedjans livslängd:
För att säkerställa mekanisk uthållighet över fordonskomponenter krävs strikt precisionstillverkning och materialtestning. Verksamhet från en 40 000 kvadratmeter stor produktionsbas i Cidong Industrial Development Zone, Cixi City, Zhejiang-provinsen, Ningbo Herz Technology Co., Ltd. – ett dotterbolag till Zhejiang Hexin Transmission System Co., Ltd. (grundat 1995) – utnyttjar tillverkningsutrustning och testinstrument i världsklass. Företaget producerar en årlig kapacitet på 10 miljoner stycken som spänner över kuggremmar för bilar, kuggremmar av gummi, poly-V-remmar, industriella kilremmar och specialiserade kraftöverföringskomponenter, och företaget tillämpar rigorösa kvalitetsledningssystem för att leverera högpresterande transmissionsprodukter konstruerade för att motstå krävande driftsförhållanden.
Checklista för nyckelinstallation och underhållsparameter
| Parameter / procedur | Standard operativ riktlinje | Teknisk risk för bristande efterlevnad |
|---|---|---|
| Motorns positionering | Top Dead Center (TDC) Cylinder 1 | Fasförskjutning som orsakar ventil-till-kolv-krock |
| Manuell motorrotation | 2 hela varv (720° vevaxel) | Oupptäckt mekanisk störning som orsakar startmotorfel |
| Fästelement Vridmoment Åtdragning | Kalibrerad momentnyckel till OEM Nm-specifikationer | Fästelement som backar ut eller styrskenas monteringshål brott |
| Motoroljans viskositet och spec | OEM-rekommenderad helsyntetisk oljekvalitet | Felaktig tryckrespons i hydraulisk spännarkolv |
| Första oljebyte efter installation | 500 – 1 000 mil efter installation | Inledande sätesskräp kvar i oljekretsen för timinglocket |
Under standard körförhållanden och strikta oljebytesintervaller är en kamkedjesats av hög kvalitet designad för att hålla 120 000 till 200 000 miles (ungefär 190 000 till 320 000 km) . I många välskötta motorer håller kamkedjan hela motorblockets livslängd. Förlängda oljebytesintervaller eller låga motoroljenivåer kan dock förkorta denna livslängd avsevärt.
Nej. Att köra med en lös eller skramlande kamkedja innebär en extrem risk. En lös kedja kan hoppa över tänderna på kedjehjulen (hopptiming), vilket gör att kamaxeln och vevaxeln tappar synkroniseringen. På en interferensmotor resulterar hoppade timing i att kolvarna träffar öppna ventiler, vilket orsakar böjda ventiler, skadade cylinderhuvuden och total förstörelse av motorn inom några sekunder.
För tidig tidskedjefel drivs främst av tre faktorer:
Om en ny tidtagningssats låter omedelbart efter installationen är vanliga tekniska orsaker:
Om oljepumpen eller vattenpumpen drivs direkt av kamkedjan inuti det främre transmissionskåpan, att byta ut dem under installationen av kamkedjesatsen rekommenderas starkt . Eftersom åtkomst till dessa komponenter kräver att man tar bort hela det främre kåpan, eliminerar man samtidigt överflödiga arbetskostnader och förhindrar att en sliten pump orsakar sekundärt fel senare.